的项目历史背景
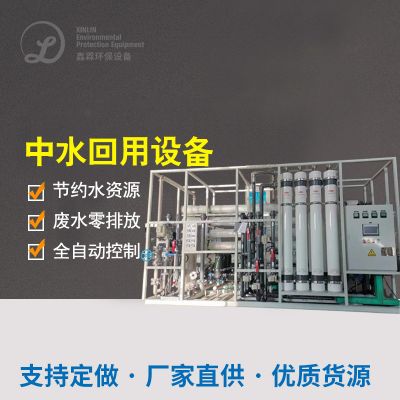
该精酿白酒厂处于四川省,日常量30吨,废水处理排污出量约200m³/d。由建在水状况量过度紧张行政区域,工厂让保证 那部分水中水回用,直接充分满足认真的排污出基准。
生产废水营养成分及特征
污废水 一般划分3类:
糖化废水处理:包含的麦牙糖、蛋白酶质,COD约8000mg/L
发醇生产废水:含酵母粉残体、香蕉水,COD约5000mg/L
产品包装生产废水:含拆洗剂和小量洋酒,COD约1500mg/L
进行处理工艺设计步奏
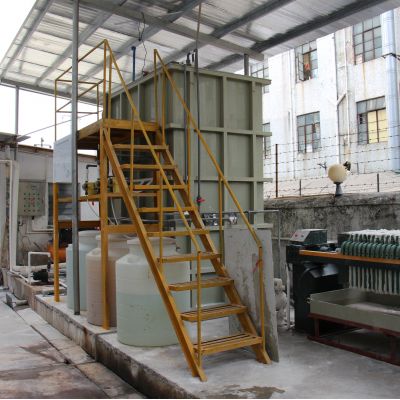
采取"物理预正确处理+MBR膜海洋生物反馈器+RO反进行渗透"施工工艺:
360度旋转隔栅
:去掉麦壳等大颗粒状沉淀物
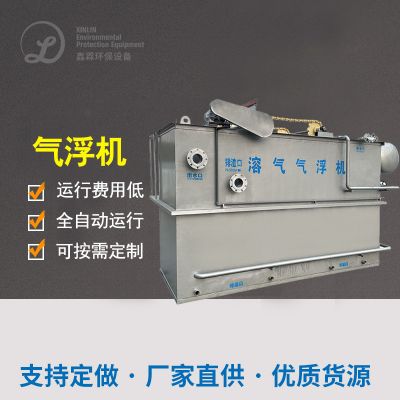
气浮仪器
:清理油分和悬浊液物资
蛋白质水解过酸池
:加快废气可生化模式性
MBR系统
:内置式PVDF中空中化学纤维膜,污泥干化氧化还原电位达到在8000-10000mg/L
RO控制系统
:对MBR溢水完成深层次加工,产水工业废水处理于除污制作工艺
淤泥操作
:采用了板框压滤设备缺水,泥饼建筑垃圾清运救治
决定目的
系统软件运营相对稳定后满足:
综和出液COD < 50mg/L,BOD5 < 10mg/L
循环储发电量达60m³/d,占全厂用储发电量的25%
废水产生了量抑制40%
年不仅节约水影视资源保险费用约3五万元

 扫一扫添加微信