工程历史背景
该工厂乙稀系统存在含丁烷气体生活污水(50吨/每小时),丁烷气体浓度值浮动大(100-500mg/L),且包含苯系物等难溶解有机化学物。
废污水成份及收入
源自乙稀产出仪器的技艺排污:
降解丁烷
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
塑炼物
:5-15mg/L
COD
:3000-8000mg/L
清理工艺设备具体流程
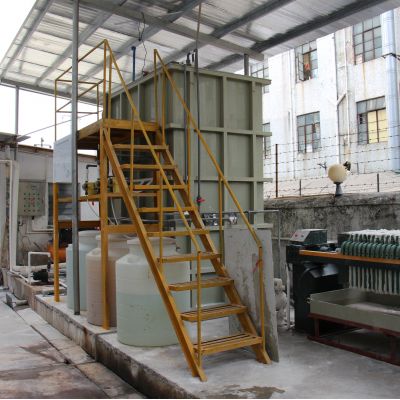
应用"汽提+生物制品进行处理+一级腐蚀"三人组合加工:
丁烷利用
:压缩空气汽提塔(平均温度110℃,压力差0.12MPa),甲烷气体收购 率>95%
怪物清理
:
蛋白质水解酸性反应池:HRT=12h,pH6.0-6.
挽回生物技术发生催化反应器:加药专性菌株,DO 3-4mg/L
长度整理
:
臭氧的危害催化钝化钝化(O₃加药量80g/m³)
活性炭吸附性炭棉纤维活性炭吸附
从而效率
的回收利用丁烷溶解度>98%,使用于工作程序
满水后指数:COD<60mg/L,苯系物未检测
混炼物清掉率>99.5%
获选石化厂职业"浅绿色制造厂"示范片投资项目
能力比较与选用提醒
技術数据
例案一(倾倒场)
案例库二(种植场)
实例三(化工厂)
甲烷气体氧浓度(mg/L)
50-
80-
100-
核心思想生产技术
UASB+AO
生物滤池氨空气氧化
汽提+微生物进行处理
投资者总成本(元/吨)
3.2万
2.3万
4.八万
程序运行成本价(元/吨)
6.
3.
9.
甲烷气体用率
85%
92%
95%
选择最好是
:
高酸度有机酸废水处理(COD>10000mg/L)必需考虑一下水解酸化池加工过程
含硫污水需一体化汽提或药剂学脱色预正确处理
减碳氮比废气高性价比厌氧发酵氨氧化物技术性
石油天然气废气提议搭档一级空气氧化生产工艺
相关行业發展变化趋势
甲烷气体网络综合利用
:多功能膜拆分新技术可将甲烷气体色度提至99.5%综上所述
中国智慧化调节
:AI百度算法完成可溶性高,溶于水的二氧化氮有机废气浓度时时改善
碳节能降耗归集
:净化处理操作系统定为CCER碳转让模式
生产技术耦合电路
:光伏太阳能-沼气池-废渣正确处理可以相容格局
用这三典型例子例子能够 确定,二氧化氮废渣操作需会按照废渣的特点选购争性方面工艺设计,在达到排污的也完成资原回收并。之后随着时间的推移"双碳"关键进行,二氧化氮废渣的清洁能源化再生利用将称得上环保标准区域的根本不断发展走向。

 扫一扫添加微信