铸造厂粉尘废气处理方法|铸造厂压铸配件加工粉尘废气处理案例
案例一:某钢铁企业铸造车间粉尘治理项目
项目背景
该精铸厂房在冶炼、低压铸造和清理工作道工序中所产生海量尘土,进来混砂机、喷砂室和感應炉板块的二空气氧化物硅硫含量分离可达到40.5%、64%和15%。尘土比表面积非常复杂(含50μm之内粉末及2μm下面的微尘),存在的爆炸案危险 (铝、镁尘土),且徘徊二空气氧化物硅易诱发硅肺病,需高效、性价比最高净化软件系统。
废气成分及来源
- 来源:熔炼炉(铁水熔化)、落砂机、抛丸机、砂轮机等环节。
- 成分:金属氧化物(Fe₂O₃、SiO₂)、树脂粘结剂挥发物(甲醛、苯酚)、碳化物等。
处理工艺流程
- 集气与预处理:
- 在熔炼炉、抛丸机等粉尘源设置密闭集气罩,通过负压抽吸收集含尘气体。
- 高温烟气经冷却塔降温后进入脉冲布袋除尘器。
- 核心处理:
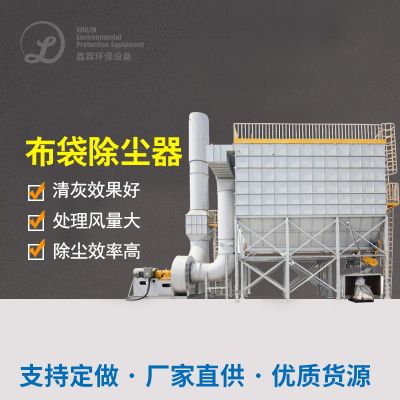
- 脉冲布袋除尘器:选用耐高温(200℃)芳纶滤袋,过滤风速1.0~1.8m³/min,捕集0.1μm以上颗粒,除尘效率达99.9%。
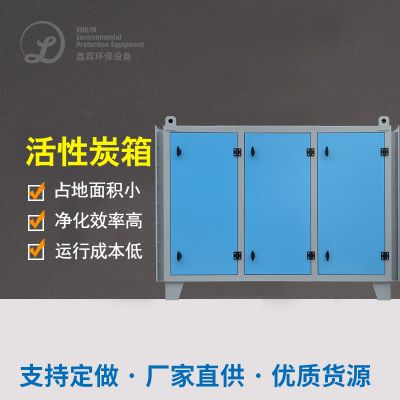
- 活性炭吸附塔:针对挥发性有机物(VOCs),进一步吸附残留的树脂挥发物。
- 排放与回收:
- 净化后气体经15m烟囱达标排放(粉尘浓度<20mg/m³)。
- 收集的金属粉尘压块后回用于熔炼工序,硅砂粉尘用于建材生产。
最终效果
- 环境效益:粉尘排放浓度降至10mg/m³以下,VOCs去除率>90%,完全符合《大气污染物综合排放标准》。
- 经济效益:金属粉尘回收率85%,年节省原材料成本约120万元。
- 健康改善:车间内PM2.5浓度下降80%,员工呼吸道疾病发生率降低70%。
案例二:无锡某压铸厂废气综合治理项目
项目背景
该厂进行树脂材料砂造型设计制作工艺,起模时诞生含HCl、甲醛和苯、二甲苯的复合型造成的污渍,尾气室内温度高达hg150℃,且出现吸水性性有味道,需统筹兼顾净化与除异味。
废气成分及来源
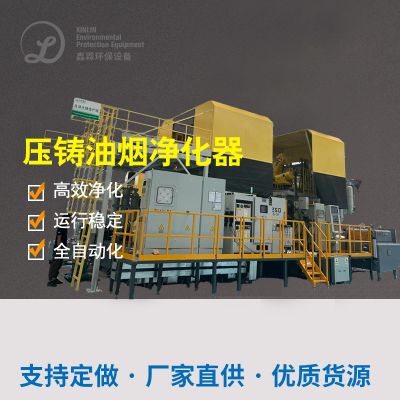
- 来源:压铸机浇注、模具清理、树脂砂固化。
- 成分:金属粉尘(Al₂O₃、ZnO)、酸性气体(HCl)、VOCs(甲醛、丙酮)。
处理工艺流程
- 多级净化系统:
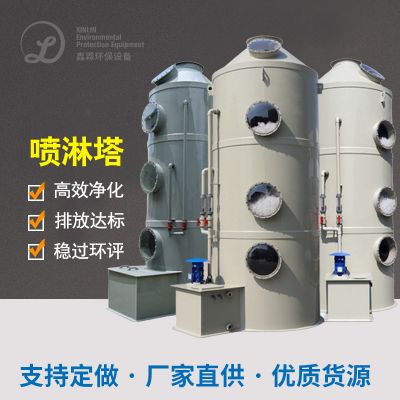
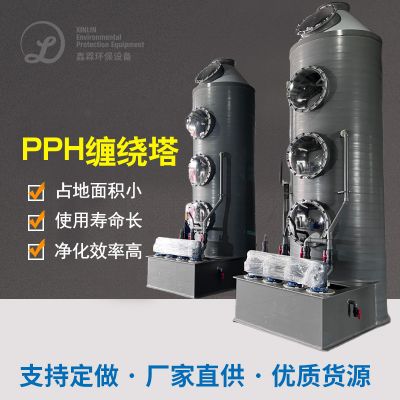
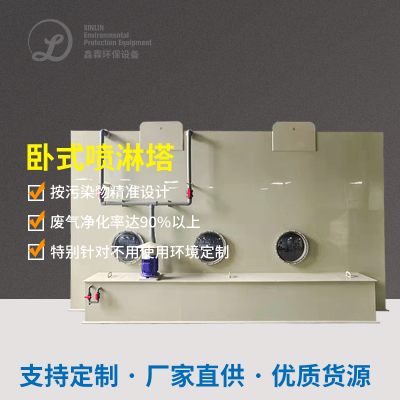
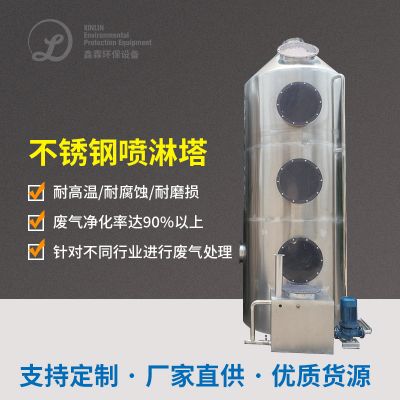
- 喷淋塔:采用NaOH溶液喷淋,中和酸性气体(HCl去除率>85%),同时降温至60℃以下。
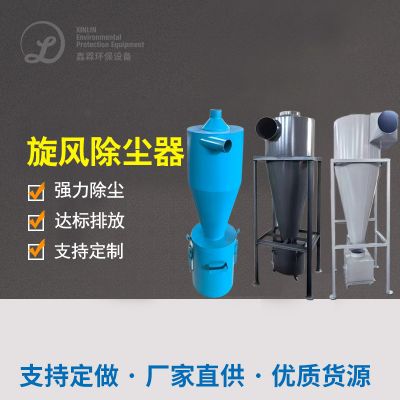
- 旋风+布袋除尘器:去除大颗粒金属粉尘,预过滤效率95%。
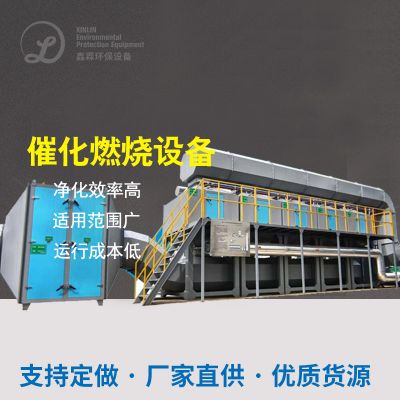
- UV光氧催化:分解VOCs为CO₂和H₂O,配合活性炭吸附残余异味。
- 智能控制:
- 根据传感器数据自动调节喷淋液pH值及风机功率,能耗降低30%。
最终效果
- 排放指标:粉尘浓度<15mg/m³,甲醛浓度<0.5mg/m³,臭味强度≤2级(国标≤3级)。
- 系统稳定性:设备连续运行8000小时无故障,滤袋更换周期延长至18个月。
总结
以下成功案例表述,锻造加工厂有害气体防治需融入有害气体的特点(粒级、摄氏度、爆表性)选定“预进行处理+高抑尘器+终端离心分离”的复合材料加工制作工艺 。布袋抑尘器器而使高满足性(耐高的温度、抗生锈)变成主要仪器,而吸附性性炭离心分离或光氧催化剂的作用还有效化解VOCs疑问。

 扫一扫添加微信