创业项目原型
某在大中城市型药业品牌是在苏北地,关键工作的抗菌素类保健药品,其工作的工艺技术在大中城市量适用二甲苯用作领取容剂。该品牌每晚制造约50吨含二甲苯污水,污水含量的动荡比较大,二甲苯含量的在5%-15%左右。基于二甲苯都是蒸发性有机化学氧化物(VOCs),进行摆放不仅能容易出现资源量白费,还要对区域环境容易出现较为严重弄脏。品牌急切须要须要建立起一款高效率、城市发展的二甲苯利用及污水处里控制系统。
废污水有效成分及特征
该制药企业厂的二甲苯废渣具体来自于三种关键环节:
制剂添加工作:应用甲苯看做相转移催化剂添加合理有效材质后所剩的电镀废水
设施除污污水:生产的设施定期进行除污存在的含异丙醇污水
测试室生活污水:研究开发团队测试期间中出现的小量高含量甲苯生活污水
化工废渣重点材质是指:二甲苯(5-15%)、微量分析口服药残余物、多量生物碳物无机化合物、淀粉酶质等生物碳物。化工废渣COD值常见在20000-50000mg/L当中,BOD/COD相对分子质量约为0.6,可什么是生化学性很好但就直接什么是生化学工作承载过高。
处理环节环节
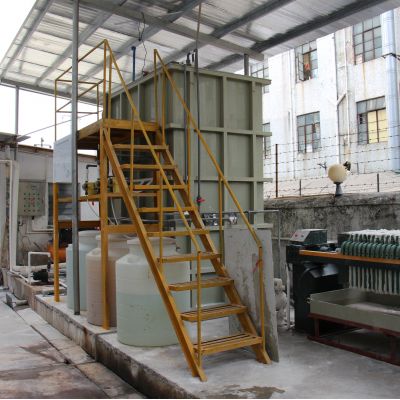
应对该制作药品厂的现场状态,设计的概念适用了"预工作-甲苯收旧-生化模式工作"的搭档技术:
预解决第一阶段
:
调结池:营养均衡水质监测出水量,安装pH自己调结设计
混凝土沉淀自己:加药PAC和PAM剔除浮动物和部份胶体溶液元素
精密制造滤水:利用5μm滤蕊切实一个脚印净化处理废液
异丙醇回收分类处理关键时期
:
过热蒸汽水蒸气蒸馏:80-85℃能力下将甲苯多效蒸发离心分离
空气冷却回报:空气冷却温暖控制在20℃如下,回报率可达到90%左右
精馏分离纯化:将回笼的甲苯进三步分离纯化至99.5%以上内容,回收于出产
生物化学处理关键时期
:
UASB活性污泥法不良物反应器:体积承载8kgCOD/(m³·d),HRT=24h
好氧MBR装置:采取PVDF空心弹性纤维膜,MLSS恢复在8000-10000mg/L
广度清理:化学活化氧氧化物+化学活化炭吸咐保证 出液未达标
进而作用
该工作快速执行后拿到了有明显实效:
异丙醇回收处理分类处理率可达92%上面的,年回收处理分类处理异丙醇约1500吨,间接划算整体超过了900万元左右
工作后有水出生活饮用水:COD<80mg/L,BOD<20mg/L,甲苯含锌量<0.5mg/L
控制系统启用固定,定时化层度高,每吨的废污水进行处理投资成本约15元
工程投入利用期仅2.一年,改变了情况管理效率与划算管理效率的互惠互利

 扫一扫添加微信